- Доступность: В наличии
- Код товара: 00-00015130
Доступные варианты
PLA пластик KLEMA для быстрого 3D-печати прототипов, макетов и моделей
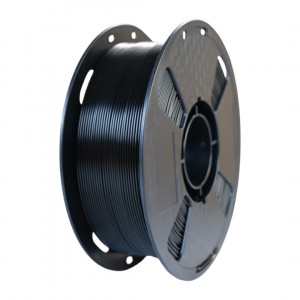
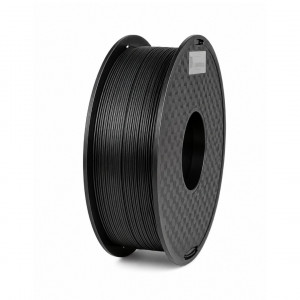
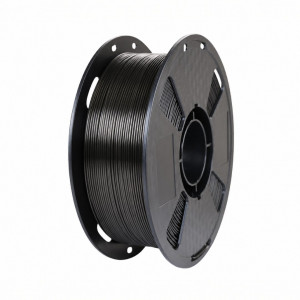
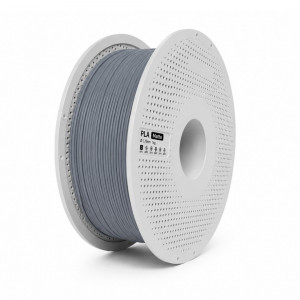
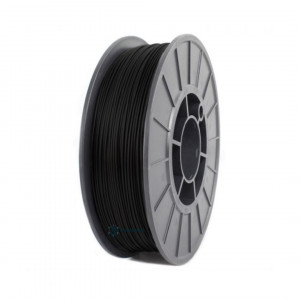
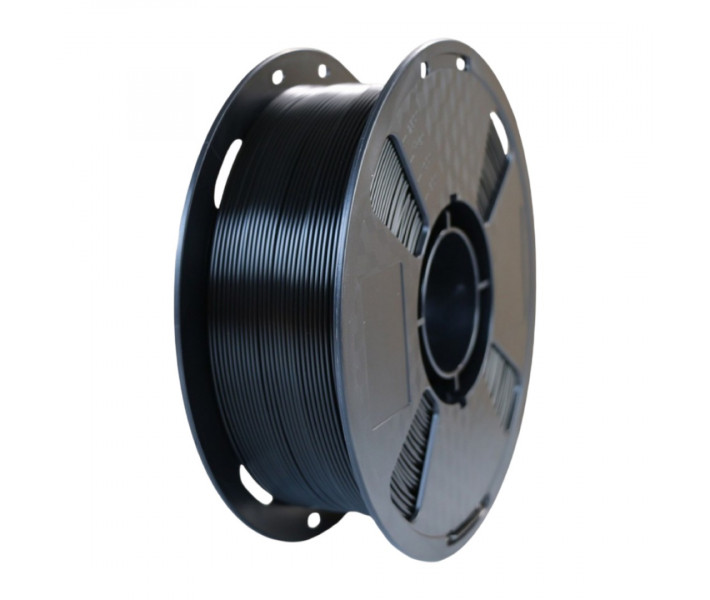
PLA HS пластик KLEMA 1.75 мм 1 кг Черный — это высокоскоростной PLA-филамент для FDM 3D-печати прототипов, макетов, моделей и серий однотипных деталей. Материал рассчитан на стабильную экструзию при повышенном темпе печати и имеет достаточную жесткость для сохранения формы напечатанных деталей. PLA HS целесообразно использовать там, где сокращение времени изготовления является важной частью рабочего процесса.
Преимущества материала
- Быстрое получение прототипа. Рекомендуемая скорость печати составляет до 250 мм/с. Это позволяет сокращать продолжительность изготовления моделей во время последовательных итераций проектирования, тестирования геометрии и подготовки макетов.
- Жесткость материала. Для испытанного образца модуль упругости при изгибе составляет 3 200 МПа, а прочность на изгиб — 70 МПа. Это позволяет рассматривать PLA HS для макетов, корпусных деталей и прототипов, где важно сохранение заданной геометрии.
- Подходит для повторяющегося изготовления деталей. Высокоскоростной режим особенно полезен при печати нескольких одинаковых моделей или небольших партий, когда сокращение времени одного цикла влияет на общую производительность.
- Контролируемый диаметр филамента. Диаметр 1.75 мм имеет допуск ±0.02 мм, что способствует равномерной подаче материала во время работы экструзионной системы.
Что учитывать при скоростной печати PLA HS
- 250 мм/с — верхняя граница рекомендованного режима. Ее не нужно использовать для каждой модели. Фактическую скорость следует определять с учетом производительности хотенда, ускорений принтера, высоты слоя и геометрии изделия.
- Высокая скорость требует достаточной производительности плавления. Если хотенд не успевает расплавлять необходимый объем материала, увеличение скорости движения не обеспечит соответствующего сокращения времени печати и может ухудшить качество экструзии.
- PLA HS остается материалом с ограниченной теплостойкостью. Температура тепловой деформации составляет 57 °C при нагрузке 0.45 МПа, а температура размягчения по Вика — 54 °C. Поэтому высокоскоростное позиционирование материала не означает пригодность готовых деталей к работе при высоких температурах.
- Скорость стоит согласовывать с требованиями к модели. Для прототипов, где главное — быстро проверить форму и посадку, можно использовать более производительные режимы. Для моделей с мелкими элементами или повышенными требованиями к поверхности скорость целесообразно снижать.
Особенности 3D-печати PLA HS
Рекомендуемая температура сопла составляет 210–230 °C. Для рабочей платформы используется температура 50–60 °C и текстурированная PEI-пластина. Дополнительная обработка поверхности перед печатью не требуется.
Рекомендуемая скорость — до 250 мм/с. При настройке скоростного профиля стоит сначала проверить, способна ли экструзионная система стабильно подавать и расплавлять необходимый объем филамента.
Вентилятор охлаждения во время печати должен быть включен. Для геометрий, требующих поддержек, можно использовать PVA.
Рекомендации по сушке и хранению
Для сушки PLA HS рекомендована температура 50 °C. Фиксированная продолжительность сушки для материала не установлена.
При хранении филамент следует защищать от прямого солнечного света, так как под воздействием ультрафиолетового излучения материал может желтеть.
Сферы применения
- Итерационные прототипы. Модели для быстрой проверки размеров, компоновки, посадки и взаимного расположения деталей.
- Архитектурные и промышленные макеты. Демонстрационные объекты, где нужно быстро получить физическую модель заданной геометрии.
- Партии однотипных моделей. Печать нескольких одинаковых деталей, учебных образцов, комплектов или демонстрационных изделий.
- Корпуса и несиловые конструктивные элементы. Крышки, панели, кронштейны для макетов и другие детали, для которых важна жесткость, но не требуется повышенная теплостойкость.
- Фигурки и декоративные модели. Изделия со сложной геометрией, аксессуары, элементы оформления и учебные модели.
Физические и термические характеристики
| Параметр | Значение |
| Материал | PLA HS |
| Плотность | 1.28 г/см³ |
| Температура стеклования (Tg) | 67.2 °C |
| Температура тепловой деформации (HDT), 0.45 МПа | 57 °C |
| Температура размягчения по Вика | 54 °C |
| Температура плавления | 165.3 °C |
| Температура разложения при потере 5 % массы | ≥375 °C |
| Показатель текучести расплава, 190 °C / 2.16 кг | 7 г/10 мин |
| Класс горючести по UL 94 | HB для образца толщиной 1.5 мм |
Механические характеристики
| Параметр | Значение |
| Прочность на разрыв | 39 МПа |
| Относительное удлинение при разрыве | 12 % |
| Прочность на изгиб | 70 МПа |
| Модуль упругости при изгибе | 3 200 МПа |
| Ударная вязкость по Изоду, образец с надрезом | 4.5 кДж/м² |
| Ударная вязкость по Изоду, образец без надреза | 6 кДж/м² |
Параметры 3D-печати
| Параметр | Значение |
| Технология печати | FDM |
| Диаметр филамента | 1.75 ± 0.02 мм |
| Масса филамента на катушке | 1 кг |
| Температура сопла | 210–230 °C |
| Скорость печати | До 250 мм/с |
| Температура платформы | 50–60 °C |
| Поверхность платформы | Текстурированная PEI-пластина |
| Подготовка платформы | Дополнительная обработка не требуется |
| Расстояние ретракции | 0.8–1.2 мм |
| Скорость ретракции | 30–40 мм/с |
| Расстояние между моделью и рафтом | 0.2–0.4 мм |
| Охлаждение | Вентилятор включен |
| Рекомендованный материал поддержек | PVA |
| Температура сушки | 50 °C |
Для перехода на скоростной режим стоит начинать с параметров, совместимых с возможностями конкретного 3D-принтера, а затем увеличивать скорость с контролем стабильности экструзии и качества модели.
Заказывайте PLA HS пластик KLEMA на нашем сайте
Планируете ускорить печать прототипов или перейти на изготовление серий однотипных моделей? Обращайтесь к менеджерам 3DDevice — поможем проверить возможности вашего 3D-принтера и подобрать рабочие параметры для PLA HS. Осуществляем доставку по Украине.