Мы используем cookie и другие технологии отслеживания для улучшения работы сайта, персонализации контента и анализа трафика. Вы можете настроить их в параметрах.
Обязательные cookie обеспечивают основные функции веб-сайта. Без этих cookie веб-сайт не может функционировать должным образом.
Статистические cookie помогают владельцам веб-сайтов понять, как посетители взаимодействуют с веб-сайтами, собирая и сообщая информацию анонимно.
Cookie для сбора информации и предоставления отчетов о статистике использования веб-сайта без персональной идентификации отдельных посетителей в Google.
Маркетинговые cookie хранят данные и информацию о поведении пользователей, что позволяет рекламным службам охватывать больше целевых групп.
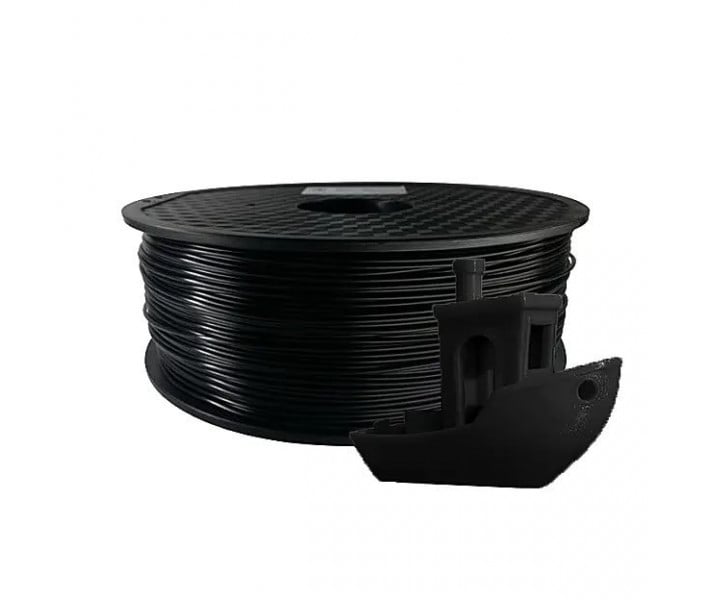
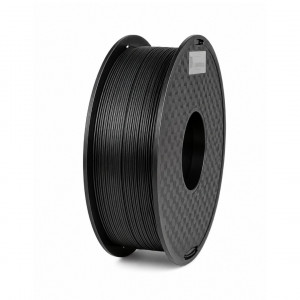
ABS пластик KLEMA Черный для 3D-печати механических компонентов и промышленных прототипов
ABS пластик KLEMA 1.75 мм 1 кг Черный — это термопластичный филамент для FDM 3D-печати механических компонентов, корпусных деталей, монтажных приспособлений и функциональных прототипов. Материал сочетает жесткость, ударопрочность и способность выдерживать нагревание, что позволяет использовать его для изготовления деталей с различными требованиями к механическим свойствам. ABS также поддается механической обработке, благодаря чему напечатанные компоненты можно дорабатывать и адаптировать для сборки с другими элементами конструкции.
Преимущества материала
Ударопрочность. ABS сочетает жесткую полимерную основу с эластомерным компонентом, который способствует поглощению энергии удара. Благодаря этому материал можно использовать для изготовления защитных кожухов, крышек и других компонентов, которые могут подвергаться случайным ударам во время использования.
Жесткость при изгибе. Модуль упругости при изгибе составляет 2 000 МПа. Этот показатель характеризует сопротивление материала упругой деформации под действием изгибной нагрузки и помогает оценить его пригодность для изготовления конструктивных элементов, которые должны сохранять заданную форму.
Термостойкость. ABS можно применять для изготовления деталей, которые подвергаются нагреванию во время работы оборудования. Температура тепловой деформации составляет 95 °C при нагрузке 0.45 МПа. Этот показатель необходимо учитывать при проектировании изделий, работающих при одновременном воздействии температуры и механических нагрузок.
Возможность механической доработки. В напечатанных деталях можно сверлить отверстия, нарезать резьбу, обрабатывать посадочные поверхности и выполнять другие операции для подготовки изделий к сборке. Это позволяет сочетать аддитивное изготовление с традиционными способами обработки и использовать ABS для создания монтажных и сборочных компонентов.
Особенности работы с ABS
Изготовление деталей с заданными размерами. При переходе от расплавленного к твердому состоянию ABS подвергается температурной усадке. Неравномерное охлаждение может приводить к изменению геометрии изделия, поэтому для деталей с точными посадочными поверхностями важно учитывать возможные отклонения размеров. Перед изготовлением серии целесообразно проверить размеры пробной детали и при необходимости скорректировать 3D-модель или параметры печати.
Особенности полимерного соединения. ABS относится к материалам, которые можно соединять с помощью соответствующих растворителей или специальных клеевых составов для ABS. Это позволяет изготавливать конструкции из нескольких напечатанных частей, в том числе изделия, которые невозможно разместить в рабочей области принтера как единую модель. Способ соединения необходимо подбирать в соответствии с геометрией контактных поверхностей и предполагаемыми нагрузками.
Взаимодействие с химическими веществами. ABS имеет устойчивость к воде, слабым кислотам и слабым щелочам, однако его свойства могут изменяться под воздействием органических растворителей, в частности ацетона. При изготовлении деталей, которые будут контактировать с химическими веществами, необходимо учитывать состав среды, концентрацию и продолжительность контакта.
Безопасность при обработке. При нагревании ABS могут выделяться летучие органические соединения и ультрадисперсные частицы. Рабочее место необходимо оборудовать надлежащей вентиляцией или системой отвода и фильтрации воздуха. При сверлении, шлифовании и других операциях механической обработки также следует предотвращать накопление пластикового пыли в рабочей зоне.
Особенности 3D-печати ABS
Для печати ABS рекомендовано использовать 3D-принтер с закрытым корпусом и платформой с подогревом. Закрытая рабочая камера помогает уменьшить температурные колебания вокруг модели, а нанесение клея на платформу улучшает удержание первого слоя при изготовлении деталей.
В отличие от материалов, для которых применяют интенсивное охлаждение модели, при печати ABS рекомендовано выключать вентилятор обдува. Это помогает избежать резкого снижения температуры нанесенных слоев и уменьшить риск их расслоения.
При выборе режима печати следует учитывать, что с увеличением скорости подачи филамента возрастает потребность в быстром нагреве материала. Для ABS предусмотрены два температурных диапазона сопла в зависимости от скорости печати, которые приведены в таблице ниже.
Рекомендации по сушке и хранению
Рекомендованная температура сушки ABS составляет 80 °C. Продолжительность процедуры необходимо определять с учетом состояния филамента и характеристик сушильного оборудования.
При хранении важно ограничивать контакт материала с влагой. Для этого используйте герметичную упаковку или специальный контейнер с влагопоглотителем. Рекомендованная относительная влажность среды при хранении и печати — ниже 20 %.
Храните катушку вдали от прямых солнечных лучей и источников нагревания. После длительного пребывания в открытой упаковке филамент стоит проверить на наличие признаков увлажнения и при необходимости просушить перед использованием.
Сферы применения
Монтажное и сборочное оснащение. Кондукторы для сверления, позиционирующие элементы, фиксаторы и специальные приспособления для сборки изделий и выполнения производственных операций.
Компоненты механизмов. Рычаги, ручки управления, направляющие и вспомогательные детали механических узлов, геометрию которых можно адаптировать к конкретной конструкции.
Корпусные элементы технических устройств. Крышки, панели, защитные кожухи и внутренние монтажные компоненты для размещения электронных и механических узлов оборудования.
Исследовательские образцы и функциональные макеты. Прототипы с подвижными элементами, сборочные модели и экспериментальные детали для проверки конструктивных решений, взаимного расположения компонентов и работы механизмов.
Физические и термические характеристики
Параметр
Значение
Материал
ABS (акрилонитрил-бутадиен-стирол)
Плотность
1.02 г/см³
Температура стеклования (Tg)
109 °C
Температура тепловой деформации (HDT), 0.45 МПа
95 °C
Температура размягчения по Вика
86 °C
Показатель текучести расплава, 220 °C / 10 кг
20 г/10 мин
Усадка при формовании, ISO 294
0.4–0.8 %
Коэффициент линейного теплового расширения
60.7 мкм/(м·°C)
Механические характеристики
Параметр
Значение
Прочность на разрыв
35 МПа
Относительное удлинение при разрыве
10 %
Прочность на изгиб
60 МПа
Модуль упругости при изгибе
2 000 МПа
Ударная вязкость по Изоду, образец с надрезом
15 кДж/м²
Ударная вязкость по Изоду, образец без надреза
6 кДж/м²
Параметры 3D-печати
Параметр
Значение
Технология печати
FDM
Диаметр филамента
1.75 мм
Масса филамента на катушке
1 кг
Температура сопла при скорости 50–100 мм/с
250–270 °C
Температура сопла при скорости 100–200 мм/с
270–290 °C
Температура платформы
80–100 °C
Подготовка платформы
Нанесение клея
Дистанция ретракции
0.8–1.2 мм
Скорость ретракции
30–40 мм/с
Охлаждение
Вентилятор выключен
Рекомендованный тип принтера
С закрытым корпусом
Температура сушки
80 °C
Приведенные режимы являются начальными настройками, которые можно корректировать в соответствии с конструкцией 3D-принтера, геометрией модели и требованиями к готовому изделию.
Где купить ABS пластик KLEMA?
Заказывайте ABS пластик KLEMA 1.75 мм 1 кг Черный на нашем сайте. Нужна помощь с выбором материала для конкретного изделия, проверкой совместимости с вашим 3D-принтером или подбором параметров печати? Обращайтесь к менеджерам 3DDevice — поможем подобрать филамент в соответствии с вашими техническими задачами. Осуществляем доставку по Украине.
ABS пластик KLEMA Черный для 3D-печати механических компонентов и промышленных прототиповABS пластик KLEMA 1.75 мм 1 кг Черный — это термопластичный ф..
3D принтер KLEMA 180Многие уже по достоинству оценили высокотехнологичный 3Д принтер KLEMA 250 и двухэкструдерный KLEMA 250 Twin. Теперь Вашему вниман..
Основные преимущества 3D принтера KLEMA 250На рынке 3D печати представлено немало моделей 3Д-принтеров, каждый из которых обладает своими преимущества..
3D принтер KLEMA SCHOOL для школ и образовательных учреждений3D принтер KLEMA SCHOOL идеально подходит для Школы, Обучающих учреждений за счет своих п..
3D принтер KLEMA 250 ProKLEMA 250 Pro — усовершенствованный высокотехнологичный 3D принтер. Технологии высокого уровня, качество, надежность и оптимал..
Особенности 3D принтера KLEMA 250 TwinKLEMA 250 Twin – это качественный украинский 3D принтер, оборудованный двумя экструдерами. Это мощное и производ..
Особенности 3D-принтера KLEMA 250 Twin ProУкраинский 3D-принтер KLEMA 250 Twin Pro – это качественный 3D принтер, оборудованный двумя экструдерами. Ул..
3D принтер KLEMA 500 купить в Украине3D принтер KLEMA 500 сконструирован специально для удобной печати крупногабаритных деталей.Многие пользователи, п..
Купить профессиональный 3D принтер KLEMA 700Профессиональный 3D принтер KLEMA 700 имеет увеличенную область построения размерами 530×700×500 мм. Такая..
3D-принтер KLEMA SCHOOL | Образовательный набор создан специально для украинских школ, лицеев и внешкольных STEM-центров. Это не просто техника, а пол..
KLEMA 700 | Премиум набор — это готовый комплект для обучения и запуска 3D-печати в вашей STEM-лаборатории. Этот набор создан для того, чтобы построит..
Пластик АБС Plexiwire 1.75 мм 0.75 кг РозовыйПластик АБС Plexiwire 1.75 мм – это один из самых популярных пластиков для 3D печати. Отлично подходит дл..