- Доступність: В наявності
- Код товару: 00-00000417

PETG пластик KLEMA для 3D-друку функціональних деталей і конструктивних елементів
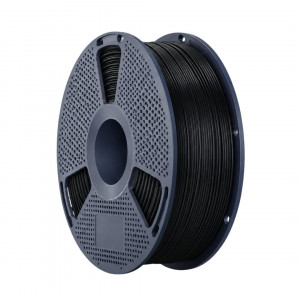
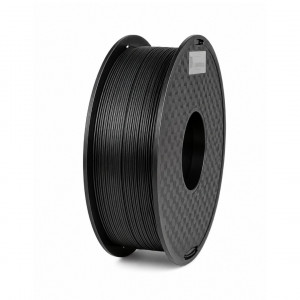
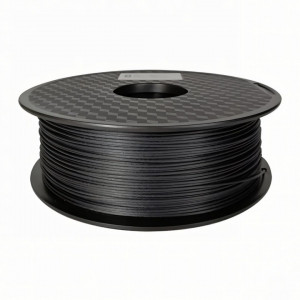
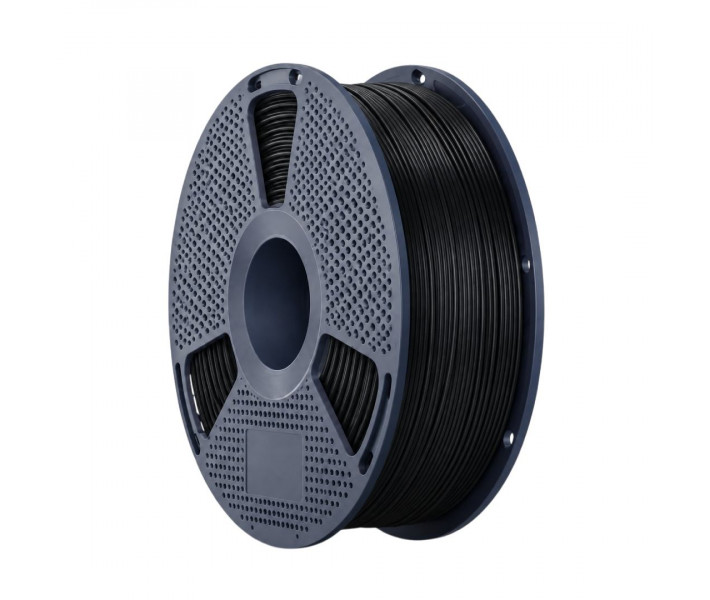
PETG пластик KLEMA 1.75 мм 1 кг Чорний — це термопластичний філамент для FDM 3D-друку корпусів, кріплень, монтажних пристосувань і функціональних прототипів. Матеріал поєднує механічну міцність, жорсткість і здатність до деформації під навантаженням. PETG можна використовувати на 3D-принтерах із відкритою робочою камерою та підігрівом платформи, що дозволяє виготовляти технічні вироби без обов'язкового застосування закритої камери.
Переваги матеріалу
- Механічна міцність і жорсткість. PETG чинить опір розтягувальним і згинальним навантаженням, що дозволяє використовувати його для виготовлення конструктивних елементів, монтажних компонентів і деталей технічного обладнання. Матеріал підходить для виробів, які мають зберігати задану геометрію під дією передбачених конструкцією навантажень.
- Технологічність 3D-друку. Пластик не потребує обов'язкового використання закритої робочої камери та може друкуватися на FDM-принтерах із підігрівом платформи. Це розширює можливості застосування матеріалу для виготовлення функціональних деталей і прототипів на обладнанні різних конфігурацій.
- Здатність до деформації під навантаженням. Цей філамент поєднує жорсткість зі здатністю до деформації під механічним навантаженням, що можна враховувати під час проєктування функціональних деталей. Цю властивість можна враховувати під час проєктування деталей, які зазнають згинання або інших механічних впливів. Допустима деформація готового виробу залежить від його геометрії, орієнтації шарів та умов навантаження.
- Стійкість до води та окремих хімічних речовин. PETG підходить для виготовлення деталей, які використовуються у вологому середовищі або періодично контактують із водою. Матеріал також стійкий до дії слабких кислот і лугів, що розширює можливості його застосування для допоміжного оснащення та технічних компонентів. Придатність для контакту з конкретною речовиною залежить від її складу, концентрації та умов експлуатації.
Особливості роботи з філаментом
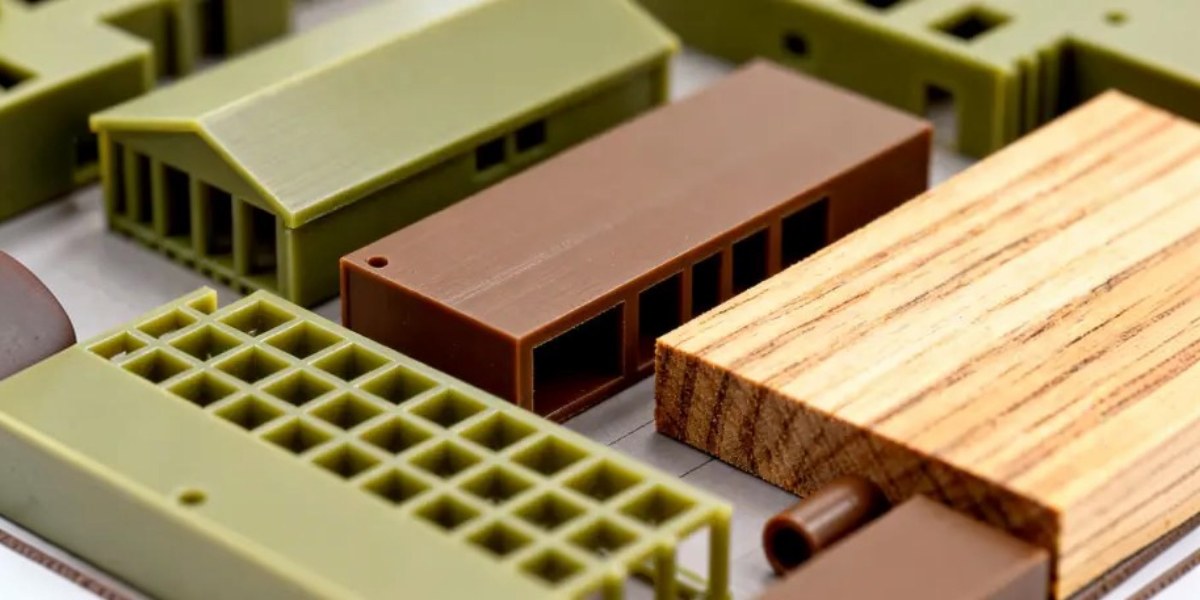
- Поведінка розплаву. Під час переміщень друкувальної головки між окремими ділянками моделіhttps://3ddevice.com.ua/image/catalog/products/klema/filaments/petg/klema-petg-printed-parts-surface.jpg розплавлений PETG може витягуватися в тонкі нитки. Це особливо помітно під час виготовлення виробів із великою кількістю відокремлених елементів. Для зменшення утворення ниток важливо узгоджувати температуру сопла, параметри ретракції та швидкість переміщення друкувальної головки.
- Вплив вологи на екструзію. Цей пластик здатний поглинати вологу з навколишнього середовища. Під час нагрівання зволоженого філаменту вода перетворюється на пару, що може спричиняти появу бульбашок, нерівномірне подавання розплаву та дефекти поверхні. Сушіння матеріалу перед використанням допомагає усунути ці проблеми, якщо їхньою причиною є саме волога.
- Взаємодія з розчинниками. Стійкість PETG до хімічних речовин залежить від їхнього складу та умов контакту. Матеріал має низьку стійкість до ацетону, що необхідно враховувати під час вибору засобів для очищення готових виробів і проєктування деталей, які контактуватимуть із розчинниками.
Особливості 3D-друку PETG
PETG можна друкувати на платформі з підігрівом без обов'язкового нанесення клею або іншої додаткової обробки поверхні. Водночас зчеплення матеріалу залежить від типу покриття та його стану. На окремих поверхнях PETG може утримуватися надто міцно, тому перед друком необхідно враховувати рекомендації щодо використання конкретної пластини, щоб уникнути її пошкодження під час зняття готової деталі.
Під час виготовлення деталей зі складною геометрією важливо правильно підібрати інтенсивність охолодження. Обдування впливає на формування нависань, перемичок і дрібних конструктивних елементів. Надмірне охолодження водночас може погіршувати з'єднання між шарами, тому режим роботи вентилятора необхідно узгоджувати з особливостями моделі.
Для PETG передбачено температурний діапазон сопла 240–260 °C зі швидкістю друку до 300 мм/с. Верхня межа швидкості не є універсально рекомендованим режимом: фактичні налаштування необхідно підбирати відповідно до можливостей 3D-принтера, геометрії моделі та вимог до якості готового виробу.
Рекомендації щодо сушіння та зберігання
Рекомендована температура сушіння PETG становить 60–65 °C. Тривалість процедури необхідно підбирати з урахуванням ступеня зволоження філаменту та характеристик сушильного обладнання.
Після відкриття упаковки зберігайте котушку в герметичному контейнері з вологопоглиначем. Це допомагає обмежити поглинання вологи та підтримувати стабільні умови зберігання матеріалу. Для зберігання котушки також слід вибирати місце, захищене від прямих сонячних променів.
Сфери застосування
- Монтажні та конструктивні компоненти. Кронштейни, кріпильні пластини, тримачі та інші елементи для встановлення й фіксації окремих частин обладнання.
- Корпуси технічних пристроїв. Кришки, панелі, кожухи та внутрішні монтажні елементи для розміщення електронних і механічних компонентів.
- Виробниче оснащення. Кондуктори, позиціонувальні пристосування, лотки, розділювачі та напрямні для організації складальних операцій і роботи з невеликими деталями.
- Функціональне прототипування. Дослідні зразки механізмів, складальних вузлів і конструктивних елементів для перевірки геометрії, взаємного розташування компонентів та роботи виробу перед серійним виготовленням.
Фізичні та термічні характеристики
| Параметр | Значення |
| Матеріал | PETG (поліетилентерефталат, модифікований гліколем) |
| Густина | 1.27 г/см³ |
| Температура склування (Tg) | 79.4 °C |
| Температура теплової деформації (HDT), 0.45 МПа | 70 °C |
| Температура плавлення | 195 °C |
| Показник текучості розплаву, 210 °C / 2.16 кг | 5.7 г/10 хв |
| Усадка під час формування, ISO 294 | 0.1–0.5 % |
| Клас горючості, UL 94, товщина зразка 1.5 мм | HB |
Механічні характеристики
| Параметр | Значення |
| Міцність на розрив | 48 МПа |
| Відносне видовження при розриві | 11 % |
| Міцність на згин | 70 МПа |
| Модуль пружності при згині | 2 100 МПа |
| Ударна в'язкість за Ізодом, зразок із надрізом | 3 кДж/м² |
| Ударна в'язкість за Ізодом, зразок без надрізу | 5 кДж/м² |
Параметри 3D-друку
| Параметр | Значення |
| Технологія друку | FDM |
| Діаметр філаменту | 1.75 ± 0.02 мм |
| Маса філаменту на котушці | 1 кг |
| Температура сопла | 240–260 °C |
| Швидкість друку | До 300 мм/с |
| Температура платформи | 70–80 °C |
| Підготовка платформи | Додаткова обробка не потрібна |
| Відстань ретракції | 0.8–1.2 мм |
| Швидкість ретракції | 30–40 мм/с |
| Охолодження | Вентилятор увімкнений |
| Рекомендований матеріал підтримок | PVA |
| Температура сушіння | 60–65 °C |
Наведені режими є початковими налаштуваннями, які можна коригувати залежно від конструкції 3D-принтера, геометрії моделі та вимог до готового виробу.
Купуйте PETG пластик KLEMA на нашому сайті
Замовляйте PETG пластик KLEMA 1.75 мм 1 кг Чорний на нашому сайті. Потрібна допомога з вибором матеріалу для конкретного виробу, перевіркою сумісності з вашим 3D-принтером або підбором параметрів друку? Звертайтеся до менеджерів 3DDevice — допоможемо підібрати філамент відповідно до ваших технічних завдань. Здійснюємо доставку по Україні.