

- Доступність: В наявності
- Код товару: 00-00014828

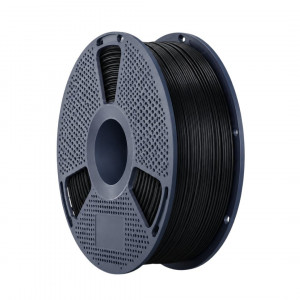
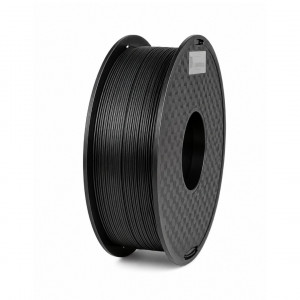
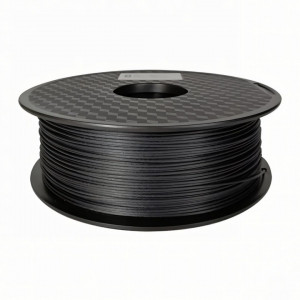
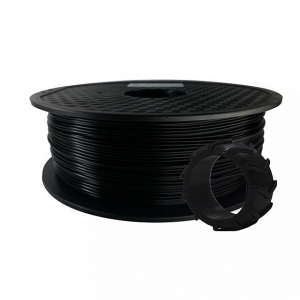
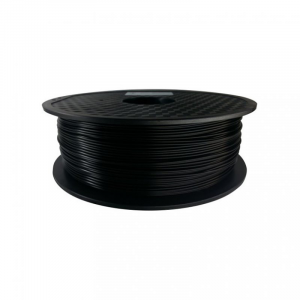
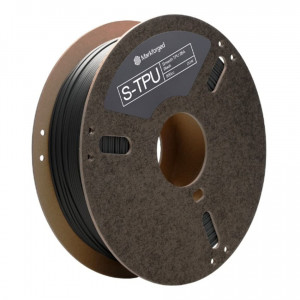
TPU 95A пластик KLEMA для 3D-друку гнучких кріплень, накладок і амортизувальних деталей
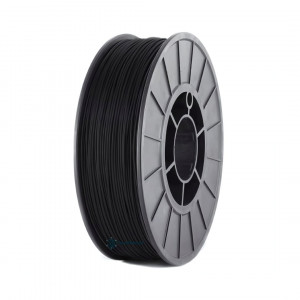
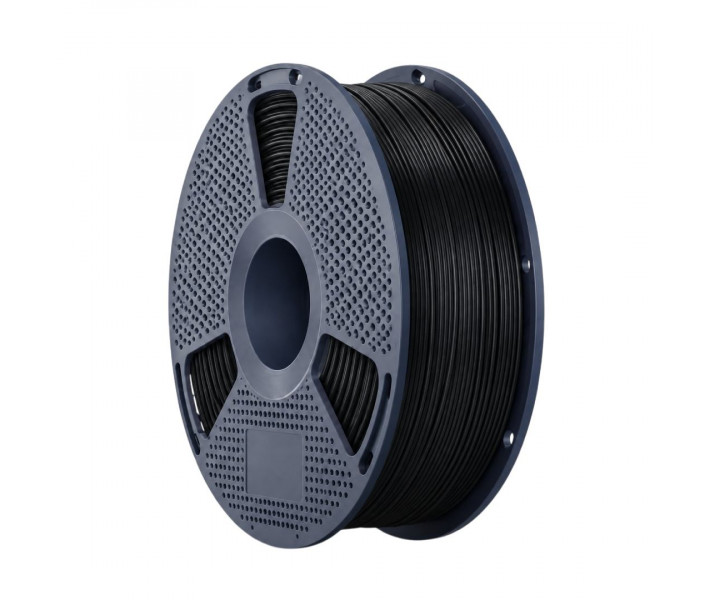
TPU 95A пластик KLEMA 1.75 мм 1 кг Чорний — це гнучкий термопластичний філамент для FDM 3D-друку кріплень, захисних накладок, амортизувальних елементів та інших деталей, які мають деформуватися під навантаженням. Матеріал підходить для технічних компонентів, які мають згинатися, стискатися або розтягуватися під час використання, а після зняття навантаження зберігати функціональну форму.
Переваги матеріалу
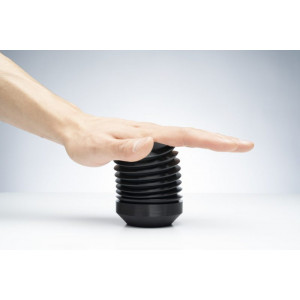
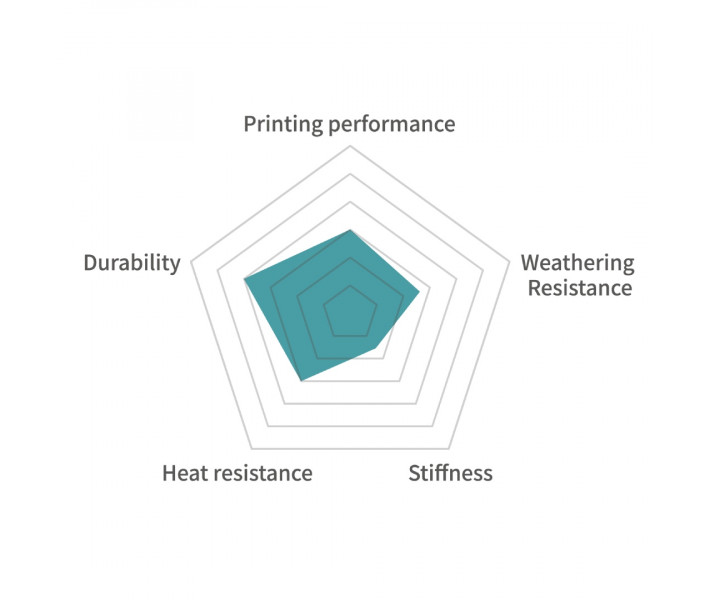
- Еластичність за твердості за Шором 95A. TPU 95A поєднує гнучкість із достатньою структурною жорсткістю для деталей, які мають зберігати форму, але водночас деформуватися під навантаженням. Це відрізняє його від м’якших TPU, які сильніше стискаються та згинаються.
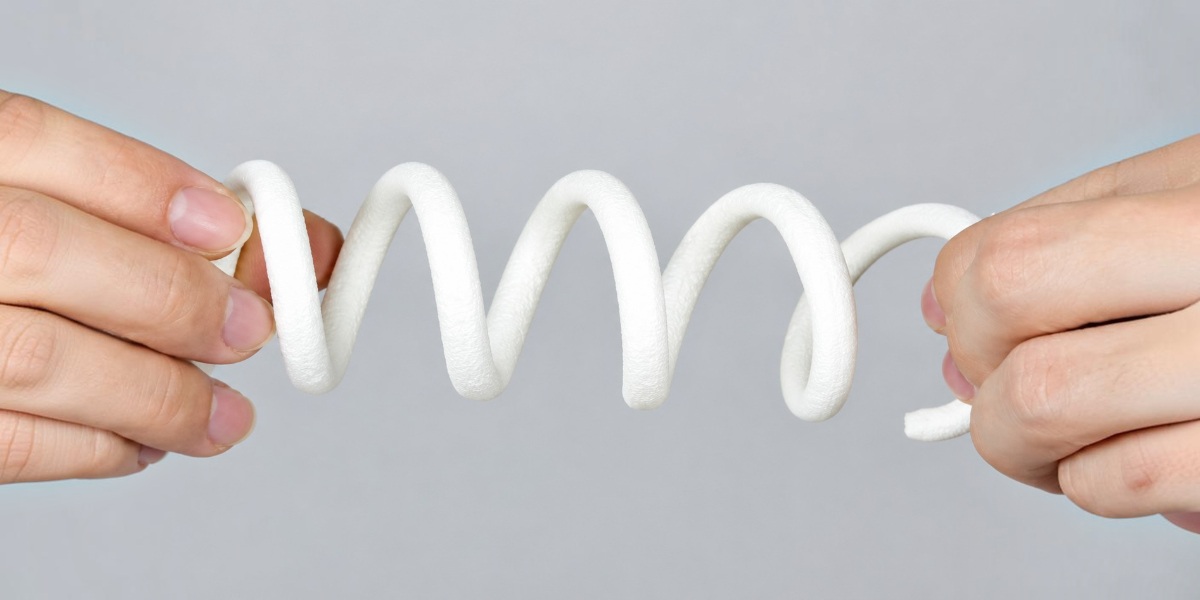
- Висока здатність до розтягування. Відносне видовження при розриві перевищує 900 % для випробуваного зразка. Така властивість дає змогу застосовувати матеріал для елементів, які мають розтягуватися або деформуватися під навантаженням. Фактична поведінка надрукованої деталі залежить від її геометрії, орієнтації шарів і параметрів друку.
- Стійкість до ударних навантажень. TPU 95A має ударну в’язкість 47 кДж/м² для зразка з надрізом, що робить матеріал придатним для виготовлення захисних накладок, амортизувальних елементів і деталей, які можуть зазнавати короткочасних ударів.
- Стійкість у визначених хімічних середовищах. Матеріал має високу стійкість до деіонізованої води та добру стійкість до лугів, спиртів і нафтових палив. Водночас стійкість до кислот і кетонів низька, тому сумісність із конкретною речовиною потрібно оцінювати окремо.
Особливості роботи з TPU 95A
- Гнучкість філаменту під час подавання. На відміну від жорстких пластиків, TPU може стискатися та згинатися в тракті подавання. Через це стабільність екструзії більше залежить від коректного налаштування подавання матеріалу та відсутності надмірного опору на шляху до сопла.
- Вплив швидкості на температуру друку. Для TPU 95A передбачено два температурні режими залежно від швидкості. За вищої швидкості необхідна вища температура сопла, тому не варто використовувати один температурний режим для всього діапазону швидкостей.
- Деформація готових деталей. Твердість за Шором 95A означає, що матеріал зберігає більшу структурну жорсткість, ніж м’якші марки TPU, водночас залишаючись гнучким. Це дає змогу використовувати його для деталей, яким потрібне поєднання здатності до деформації та збереження форми.
Особливості 3D-друку TPU 95A
Для друку рекомендована текстурована PEI-пластина з температурою 50–60 °C. Додаткова обробка робочої поверхні не потрібна.
Температуру сопла потрібно підбирати відповідно до швидкості друку. За швидкості 50–80 мм/с рекомендовано 190–210 °C, а за 80–120 мм/с — 210–230 °C. Верхню межу швидкості 120 мм/с не слід розглядати як універсальний режим для будь-якого принтера або геометрії деталі.
Під час друку вентилятор охолодження має бути увімкнений. Для моделей із підтримками можна використовувати PVA.
Рекомендації щодо сушіння та зберігання
Рекомендована температура сушіння TPU 95A становить 50–60 °C. Конкретну тривалість сушіння потрібно підбирати з урахуванням стану філаменту та характеристик сушильного обладнання.
Після відкриття упаковки котушку доцільно зберігати герметично разом із вологопоглиначем. Це допомагає обмежити поглинання вологи та підтримувати стабільні умови друку.
Сфери застосування
- Гнучкі кріплення та фіксатори. Елементи, які мають деформуватися під час встановлення або використання, але зберігати функціональну форму.
- Захисні накладки та бампери. Деталі для пом’якшення ударів, захисту кромок і поверхонь обладнання.
- Протиковзні та опорні елементи. Ніжки, накладки, вставки та інші деталі, для яких потрібне поєднання гнучкості та контакту з поверхнею.
- Гнучкі корпусні елементи. Кожухи, оболонки, захисні чохли та інші компоненти, які мають деформуватися без руйнування.
- Функціональні прототипи. Зразки деталей для перевірки гнучкості, посадки, деформації та взаємодії з іншими компонентами конструкції.
Фізичні характеристики
| Параметр | Значення |
| Матеріал | TPU 95A |
| Твердість за Шором | 95A |
| Густина | 1.21 г/см³ |
| Показник текучості розплаву, 190 °C / 2.16 кг | 28 г/10 хв |
| Температура розкладання при втраті 5 % маси | ≥300 °C |
| Клас горючості за UL 94 | HB для зразка товщиною 1.5 мм |
Механічні характеристики
| Параметр | Значення |
| Міцність на розрив | 31 МПа |
| Відносне видовження при розриві | >900 % |
| Ударна в’язкість за Ізодом, зразок із надрізом | 47 кДж/м² |
| Ударна в’язкість за Ізодом, зразок без надрізу | 38 кДж/м² |
Параметри 3D-друку
| Параметр | Значення |
| Технологія друку | FDM |
| Діаметр філаменту | 1.75 ± 0.02 мм |
| Маса філаменту на котушці | 1 кг |
| Температура сопла за швидкості 50–80 мм/с | 190–210 °C |
| Температура сопла за швидкості 80–120 мм/с | 210–230 °C |
| Температура платформи | 50–60 °C |
| Поверхня платформи | Текстурована PEI-пластина |
| Підготовка платформи | Додаткова обробка не потрібна |
| Відстань ретракції | 0.8–1.2 мм |
| Швидкість ретракції | 30–40 мм/с |
| Відстань між моделлю та рафтом | 0.2–0.4 мм |
| Охолодження | Вентилятор увімкнений |
| Рекомендований матеріал підтримок | PVA |
| Температура сушіння | 50–60 °C |
Наведені режими є початковими налаштуваннями та можуть коригуватися відповідно до конструкції 3D-принтера, особливостей системи подавання філаменту, геометрії моделі та вимог до готового виробу.
Замовляйте TPU 95A пластик KLEMA на нашому сайті
Потрібна допомога з перевіркою сумісності з вашим 3D-принтером, налаштуванням друку гнучким філаментом або вибором матеріалу для конкретної деталі? Звертайтеся до менеджерів 3DDevice — допоможемо підібрати філамент відповідно до ваших завдань. Здійснюємо доставку по Україні.