- Доступність: В наявності
- Код товару: 00-00015130
Доступні варіанти
PLA пластик KLEMA для швидкого 3D-друку прототипів, макетів і моделей
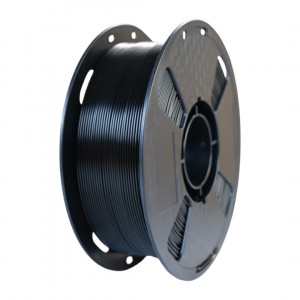
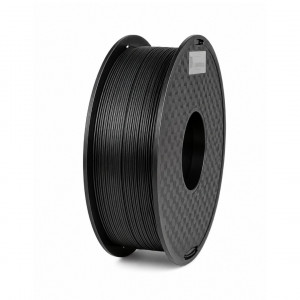
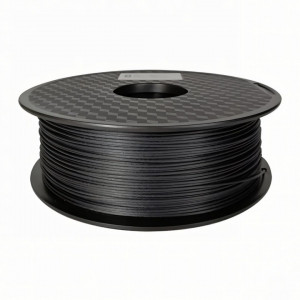
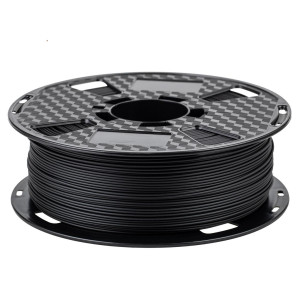
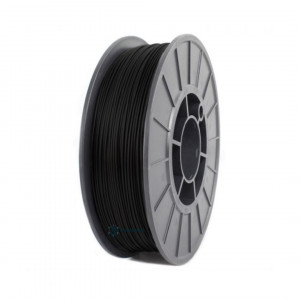
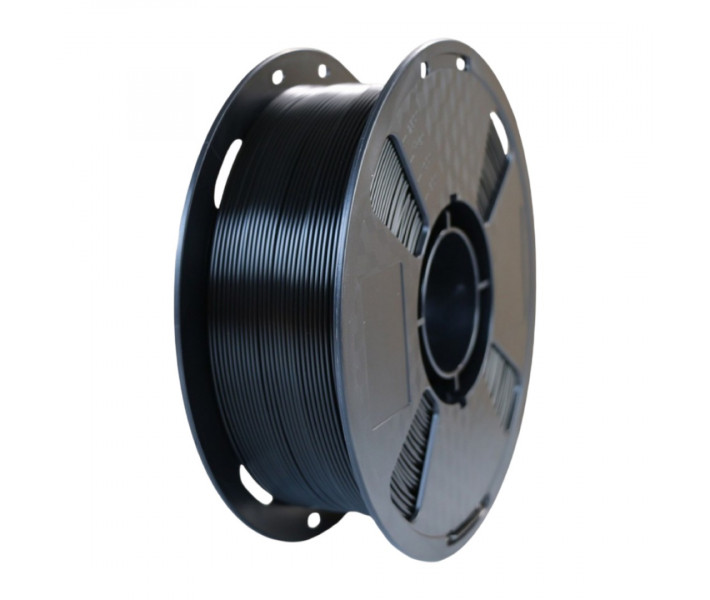
PLA HS пластик KLEMA 1.75 мм 1 кг Чорний — це високошвидкісний PLA-філамент для FDM 3D-друку прототипів, макетів, моделей і серій однотипних деталей. Матеріал розрахований на стабільну екструзію за підвищеного темпу друку та має достатню жорсткість для збереження форми надрукованих деталей. PLA HS доцільно використовувати там, де скорочення часу виготовлення є важливою частиною робочого процесу.
Переваги матеріалу
- Швидше отримання прототипу. Рекомендована швидкість друку становить до 250 мм/с. Це дозволяє скорочувати тривалість виготовлення моделей під час послідовних ітерацій проєктування, тестування геометрії та підготовки макетів.
- Жорсткість матеріалу. Для випробуваного зразка модуль пружності при згині становить 3 200 МПа, а міцність на згин — 70 МПа. Це дозволяє розглядати PLA HS для макетів, корпусних деталей і прототипів, де важливе збереження заданої геометрії.
- Підходить для повторюваного виготовлення деталей. Високошвидкісний режим особливо корисний під час друку декількох однакових моделей або невеликих партій, коли скорочення часу одного циклу впливає на загальну продуктивність.
- Контрольований діаметр філаменту. Діаметр 1.75 мм має допуск ±0.02 мм, що сприяє рівномірному подаванню матеріалу під час роботи екструзійної системи.
Що врахувати під час швидкісного друку PLA HS
- 250 мм/с — верхня межа рекомендованого режиму. Її не потрібно використовувати для кожної моделі. Фактичну швидкість слід визначати з урахуванням продуктивності хотенда, прискорень принтера, висоти шару та геометрії виробу.
- Висока швидкість потребує достатньої продуктивності плавлення. Якщо хотенд не встигає розплавляти необхідний об’єм матеріалу, збільшення швидкості руху не забезпечить відповідного скорочення часу друку та може погіршити якість екструзії.
- PLA HS залишається матеріалом з обмеженою теплостійкістю. Температура теплової деформації становить 57 °C за навантаження 0.45 МПа, а температура розм’якшення за Віка — 54 °C. Тому високошвидкісне позиціонування матеріалу не означає придатність готових деталей до роботи за високих температур.
- Швидкість варто узгоджувати з вимогами до моделі. Для прототипів, де головне — швидко перевірити форму та посадку, можна використовувати продуктивніші режими. Для моделей із дрібними елементами або підвищеними вимогами до поверхні швидкість доцільно знижувати.
Особливості 3D-друку PLA HS
Рекомендована температура сопла становить 210–230 °C. Для робочої платформи використовується температура 50–60 °C та текстурована PEI-пластина. Додаткова обробка поверхні перед друком не потрібна.
Рекомендована швидкість — до 250 мм/с. Під час налаштування швидкісного профілю варто спочатку перевірити, чи здатна екструзійна система стабільно подавати та розплавляти необхідний об’єм філаменту.
Вентилятор охолодження під час друку має бути увімкнений. Для геометрій, що потребують підтримок, можна використовувати PVA.
Рекомендації щодо сушіння та зберігання
Для сушіння PLA HS рекомендована температура 50 °C. Фіксовану тривалість сушіння для матеріалу не встановлено.
Під час зберігання філамент слід захищати від прямого сонячного світла, оскільки під дією ультрафіолетового випромінювання матеріал може жовтіти.
Сфери застосування
- Ітераційні прототипи. Моделі для швидкої перевірки розмірів, компонування, посадки та взаємного розташування деталей.
- Архітектурні та промислові макети. Демонстраційні об’єкти, де потрібно швидко отримати фізичну модель заданої геометрії.
- Партії однотипних моделей. Друк декількох однакових деталей, навчальних зразків, комплектів або демонстраційних виробів.
- Корпуси та несилові конструктивні елементи. Кришки, панелі, кронштейни для макетів та інші деталі, для яких важлива жорсткість, але не потрібна підвищена теплостійкість.
- Фігурки та декоративні моделі. Вироби зі складною геометрією, аксесуари, елементи оформлення та навчальні моделі.
Фізичні та термічні характеристики
| Параметр | Значення |
| Матеріал | PLA HS |
| Густина | 1.28 г/см³ |
| Температура склування (Tg) | 67.2 °C |
| Температура теплової деформації (HDT), 0.45 МПа | 57 °C |
| Температура розм’якшення за Віка | 54 °C |
| Температура плавлення | 165.3 °C |
| Температура розкладання при втраті 5 % маси | ≥375 °C |
| Показник текучості розплаву, 190 °C / 2.16 кг | 7 г/10 хв |
| Клас горючості за UL 94 | HB для зразка товщиною 1.5 мм |
Механічні характеристики
| Параметр | Значення |
| Міцність на розрив | 39 МПа |
| Відносне видовження при розриві | 12 % |
| Міцність на згин | 70 МПа |
| Модуль пружності при згині | 3 200 МПа |
| Ударна в’язкість за Ізодом, зразок із надрізом | 4.5 кДж/м² |
| Ударна в’язкість за Ізодом, зразок без надрізу | 6 кДж/м² |
Параметри 3D-друку
| Параметр | Значення |
| Технологія друку | FDM |
| Діаметр філаменту | 1.75 ± 0.02 мм |
| Маса філаменту на котушці | 1 кг |
| Температура сопла | 210–230 °C |
| Швидкість друку | До 250 мм/с |
| Температура платформи | 50–60 °C |
| Поверхня платформи | Текстурована PEI-пластина |
| Підготовка платформи | Додаткова обробка не потрібна |
| Відстань ретракції | 0.8–1.2 мм |
| Швидкість ретракції | 30–40 мм/с |
| Відстань між моделлю та рафтом | 0.2–0.4 мм |
| Охолодження | Вентилятор увімкнений |
| Рекомендований матеріал підтримок | PVA |
| Температура сушіння | 50 °C |
Для переходу на швидкісний режим варто починати з параметрів, сумісних із можливостями конкретного 3D-принтера, а потім збільшувати швидкість із контролем стабільності екструзії та якості моделі.
Замовляйте PLA HS пластик KLEMA на нашому сайті
Плануєте прискорити друк прототипів або перейти на виготовлення серій однотипних моделей? Звертайтеся до менеджерів 3DDevice — допоможемо перевірити можливості вашого 3D-принтера та підібрати робочі параметри для PLA HS. Здійснюємо доставку по Україні.